Artykuł sponsorowany
Wymiana danych i pozycjonowanie detalu — techniczne aspekty integracji systemu znakującego z linią produkcyjną
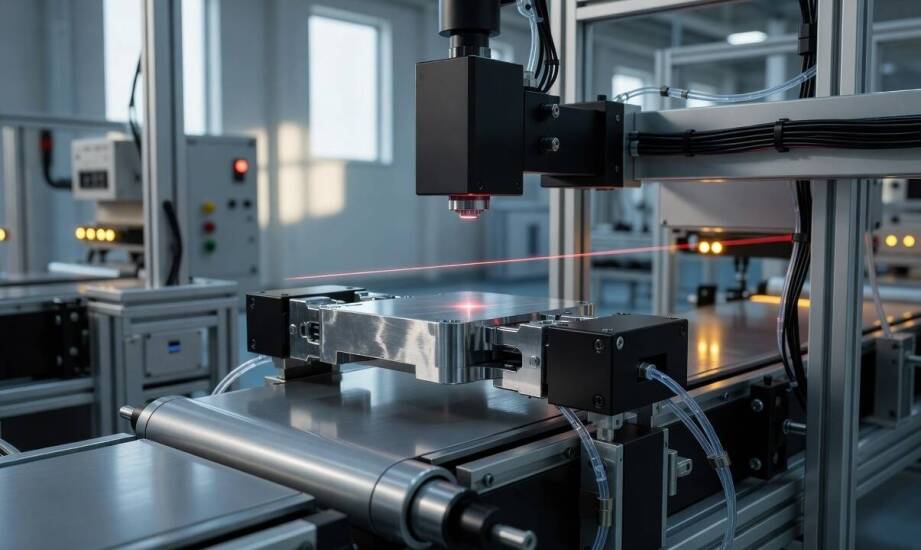
Znakowanie twardych stopów metali w warunkach przemysłowych wymaga precyzyjnego zsynchronizowania działania głowicy laserowej z rytmem całego ciągu transportowego. Niedopasowanie tempa linii produkcyjnej do czasu pracy lasera światłowodowego szybko prowadzi do powstawania błędów w nanoszonych kodach. Wymusza to z reguły nieplanowane przestoje, co staje się szczególnie problematyczne przy obróbce stali hartowanych, stopów tytanu czy węglików spiekanych. Skuteczna identyfikacja wyprodukowanych elementów opiera się na stabilnej komunikacji sprzętowej i zabezpieczeniu pozycji znakowanego materiału.
Autonomiczna stacja a wbudowany moduł znakujący
Umieszczenie autonomicznej stacji roboczej tuż obok głównej taśmy transportowej ułatwia wdrożenie oraz późniejszy serwis aparatury. Taki układ wymusza jednak zastosowanie dodatkowych manipulatorów lub wieloosiowych robotów do przenoszenia poszczególnych detali między stanowiskami. Klasyczne rozwiązanie wyspowe zajmuje znacznie więcej miejsca na hali fabrycznej, a dodatkowe operacje załadunku i rozładunku bezpośrednio wydłużają całkowity cykl produkcyjny. Z tego powodu nowoczesne linie montażowe coraz rzadziej opierają się na odseparowanych maszynach na rzecz pełnej integracji ze strumieniem materiału.
Alternatywą pozostaje wbudowanie urządzenia emitującego wiązkę bezpośrednio nad przesuwnym podajnikiem detali. Instalacja kompaktowej głowicy tuż nad taśmą pozwala na znakowanie w locie bez konieczności zatrzymywania linii. Wykorzystywana w takich scenariuszach znakowarka laserowa do metalu charakteryzuje się zwartą budową, przystosowaną do ścisłej zabudowy na istniejących ramach nośnych. Montaż w architekturze inline minimalizuje ingerencję w układ mechaniczny przenośników i skraca czas obróbki pojedynczej sztuki do ułamków sekundy. Systemy wbudowane sprawdzają się przy wielkoseryjnym wytwarzaniu podzespołów motoryzacyjnych, gdzie nawet ułamkowe opóźnienia przekładają się na mierzalne straty wydajności.
Wymiana danych i pozycjonowanie detalu na taśmie
Oprogramowanie sterujące procesem musi płynnie komunikować się z nadrzędnym systemem zarządzania produkcją (MES) lub lokalnym sterownikiem PLC. Komunikacja za pośrednictwem przemysłowych protokołów Profinet oraz IO-Link umożliwia przesyłanie zmiennych parametrów bezpośrednio z firmowej bazy ERP. Dzięki wbudowanym cyfrowym wejściom i wyjściom układ sterujący pobiera unikalne numery seryjne, kody Data Matrix oraz daty produkcji zaledwie na moment przed emisją. Automatyczna aktualizacja parametrów dla każdego kolejnego przedmiotu skutecznie zapobiega błędom wynikającym z ręcznego wprowadzania danych.
Kluczowym wyzwaniem w środowisku zautomatyzowanego transportu pozostaje opanowanie drgań konstrukcji. Wibracje taśmy roboczej oraz drobną zmienność ułożenia komponentów kompensują zaawansowane systemy wizyjne CCD. Kamery sprzężone z układem autofokusa wykrywają dokładną pozycję oraz orientację elementu w czasie rzeczywistym. Pozwala to oprogramowaniu na natychmiastowe nałożenie poprawek na wektory trajektorii lasera, korygując wzór zanim wiązka dotknie powierzchni stopu.
W przypadku najszybszych procesów transportowych stosuje się fizyczne mechanizmy stabilizujące. Powtarzalne ryglowanie detalu na taśmie realizują chwytaki pneumatyczne lub mechaniczne ograniczniki, unieruchamiające dany element na 0,1–0,5 sekundy. Wykorzystanie oprogramowania mark-on-the-fly sprzęga prędkość przemieszczania wiązki z odczytem ruchu z enkoderów samej taśmy. Zabezpiecza to kształt nadruku przed zniekształceniami wywołanymi przez chwilowe skoki napięcia i wahania obrotów silników napędowych.
Bezpośrednie zintegrowanie identyfikacji detali z automatyką zakładu sprawnie likwiduje wąskie gardła związane z operowaniem autonomicznymi stacjami. W praktyce przemysłowej specjaliści z Taksi Engineering dopasowują technologię światłowodową do twardości stopów, tempa pracy podajników oraz dostępnej przestrzeni montażowej. Wymiana informacji między urządzeniem znakującym a siecią zakładową gwarantuje utrzymanie pełnej historii danej partii. Przechowywanie tych informacji pozwala na dokładne śledzenie trasy komponentu od momentu podania surowca na taśmę aż do wypuszczenia gotowego wyrobu.
Kategorie artykułów
Polecane artykuły

Wpływ pH i składu chemicznego preparatów myjących na retencję rzęs po aplikacji

Jak skutecznie leczyć uraz kolana przy zastosowaniu technik biologicznych?

Szkolenia BHP a zgodność z przepisami – co warto wiedzieć?
